농업용 멀칭 필름용 블로운 필름 라인을 운영하고 있다고 가정해 보겠습니다. 첫 번째 롤은 깊고 균일한 검정색으로 보입니다. 2시간 후에는 얇은 줄무늬가 나타난 다음 필름 파손을 일으키는 작은 얼룩이 나타납니다. 귀하의 현재 공급업체는 마스터배치가 "항상 동일하다"고 주장합니다. 기기 설정이 변경되지 않았습니다. 이것은 많은 가공업자들이 블랙 마스터배치가 상품이 아니라는 사실을 발견한 순간입니다.
블랙 마스터배치는 분명히 실패하는 경우가 거의 없습니다. 가동 중지 시간, 롤 거부, 충격 테스트 실패 또는 3개월 간의 실외 노출 후 반품 등의 형태로 경제적으로 실패합니다. 올바른 블랙 마스터배치를 선택한다는 것은 등급을 폴리머, 공정, 제품의 최종 사용 조건 및 규정 준수 의무에 맞추는 것을 의미합니다. 이 가이드는 블로운 필름, 사출 성형, 파이프 압출, 식품 접촉 포장 및 자동차 부품용 블랙 마스터배치를 생산하는 E-LUCK 공장의 관점에서 작성되었습니다. 아래에서는 좋은 구매와 값비싼 구매를 구분하는 수치, 테스트 및 허용 오차를 포함하여 고객의 요청에 적용하는 선택 논리를 공유합니다.
블랙 마스터배치가 무엇이며 올바른 선택이 중요한 이유
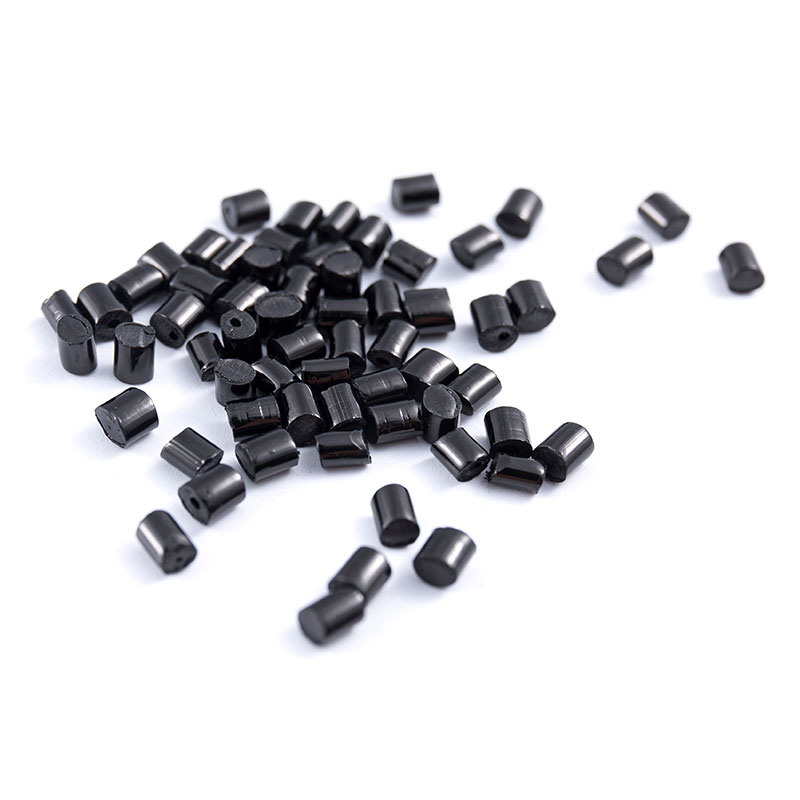
블랙 마스터배치는 열가소성 캐리어에 카본 블랙 안료를 농축한 분산액으로, 용융 혼합 및 펠렛화를 통해 생산됩니다. 일반적인 등급에는 카본 블랙 20% ~ 50%와 신중하게 투여된 분산제 및 항산화제, UV 안정제, 슬립제 또는 정전기 방지제와 같은 기능성 첨가제가 포함되어 있습니다. 프로세서는 최종 제품의 색상을 지정하기 위해 마스터배치를 천연 수지와 일반적으로 1%~8%의 비율로 혼합합니다.
원시 카본 블랙 대신 마스터배치를 사용하면 실질적인 문제가 해결됩니다. 즉, 작업장에서 먼지를 제거하고 색상 변경 시간을 단축하며 배치 간 일관성을 향상시킵니다. 그러나 마스터배치는 불활성 착색제가 아닙니다. 캐리어 수지와 첨가제 패키지는 최종 배합에 들어가 용융 흐름, 결정화, 표면 품질, 웰드라인 강도 및 장기 노화에 영향을 미칩니다. 그렇기 때문에 쇼핑백에 잘 어울리는 마스터배치가 나일론 기어나 폴리카보네이트 하우징 내부에서는 재앙이 될 수 있습니다.
블랙 마스터배치 안에 무엇이 들어있나요?
- 흑도, 언더톤, 자외선 차단 및 전기적 특성을 결정하는 카본 블랙 안료(컬러 인덱스 피그먼트 블랙 7)입니다.
- 베이스 폴리머와 일치하거나 블렌드에서 호환 가능한 매개체 역할을 하도록 선택된 캐리어 수지.
- 용융 혼합 중에 카본 블랙 입자를 분리된 상태로 유지하는 고분자 분산제 및 습윤제.
- 필요한 경우 항산화제, 가공 안정제, UV 흡수제 및 난연제를 포함한 기능성 첨가제.
카본 블랙 등급 및 로딩: 성능 한계를 설정하는 두 가지 결정
카본 블랙은 단일 물질이 아닙니다. 제조업체는 1차 입자 크기, 집합체 구조 및 표면 화학이 다른 수십 가지 등급을 생산합니다. 이러한 특성은 흑색도(흑도), 색조 강도, 분산 난이도, 용융 점도, 전도성 및 가격에 영향을 미칩니다. 블랙 마스터배치를 지정하면 실제로는 카본 블랙 등급과 농도가 지정됩니다.
카본 블랙 특성이 최종 부품에 어떤 영향을 미치는가
| 카본 블랙 특성 | 마스터배치 및 최종 제품에 미치는 영향 |
|---|---|
| 더 작은 1차 입자 크기 | 더 높은 제트니스, 더 강한 색조, 더 나은 UV 차단 기능을 제공하지만 분산이 더 어렵고 비용이 더 높습니다. |
| 더 큰 1차 입자 크기 | 더 쉬운 분산, 더 낮은 비용, 더 낮은 흑도, 종종 더 푸른색 또는 더 갈색인 언더톤 |
| 더 높은 집합체 구조 | 용융 점도가 높고 전도성이 우수하여 강성을 높일 수 있지만 스크린 압력이 높아집니다. |
| 하부 집합 구조 | 점도가 낮고 광택이 양호하며 전도성이 낮음 |
| 표면 산화 | 캐리어와의 상호 작용을 변경하고 PA 및 PET와 같은 극성 폴리머의 분산에 영향을 미칩니다. |
대부분의 응용 분야에서 실용적인 선택은 고농도 퍼니스 블랙(작은 입자 크기, 매우 높은 흑도), 중간 색상 퍼니스 블랙(균형 잡힌 흑도 및 분산), 표준 또는 저색 퍼니스 블랙(쉬운 분산, 경제적) 사이입니다. 파란색 색조는 "더 깊은 검정색"으로 읽히기 때문에 포장 및 소비재에서 선호되는 경우가 많습니다. 일부 저가 등급에서는 갈색 음영이 나타납니다.
카본 블랙 로딩: 많을수록 항상 좋은 것은 아닙니다
| 로딩 수준 | 카본 블랙 함량 | 일반적인 사용 | 절충안 |
|---|---|---|---|
| 낮음 | 15% - 25% | 컬러 매칭, 높은 렛다운 비율, 낮은 점도 공정 | 부품당 더 많은 마스터배치가 필요합니다. 킬로그램당 낮은 안료 비용 |
| 표준 | 25% - 35% | 일반 사출 성형, 블로우 성형, 대부분의 필름 응용 분야 | 균형 잡힌 비용과 처리; 넓은 처리 창 |
| 높음 | 35% - 50% | 농업용 필름, 파이프, 고은폐 포장재 | 낮음er dosage per part; requires strong compounding capability |
| 초고 | 50% - 60% | 특수 기능성 등급, 전도성 화합물 | 매우 까다로운 프로세스; 제한된 운송업체 옵션 |
카본 블랙 로딩을 늘리면 마스터배치 생산이 더 어려워지고 용융 점도가 높아집니다. 동시에, 더 낮은 실망감이 필요하므로 물류 및 보관 비용이 절감됩니다. 최적의 로딩은 압출기의 혼합 기능, 필요한 분산 품질 및 최종 흑색도 목표에 따라 달라집니다. 약 40% 카본 블랙의 고농도 등급은 블로운 필름에서 2~3% 렛다운으로 사용하도록 설계되어 불투명도를 향상시키면서 총 비용을 낮추는 경우가 많습니다.
캐리어 수지 매칭: 대부분의 실패를 방지하는 선택 규칙
캐리어 수지는 호환 가능한 플라스틱 매트릭스에 카본 블랙을 보유합니다. 첫 번째 규칙은 간단합니다. 캐리어는 기본 폴리머 또는 적어도 주요 구성 요소 중 하나와 화학적으로 호환되어야 합니다. 캐리어가 호환되지 않는 경우 마스터배치는 별도의 상을 형성하며 이로 인해 응집, 줄무늬, 박리, 충격 강도 손실 또는 표면 거칠기가 발생합니다.
| 베이스 폴리머 | 추천 통신사 | 왜 중요한가요? |
|---|---|---|
| LDPE/LLDPE 필름 | LDPE 또는 LLDPE | 최고의 필름 선명도, 젤 없음, 높은 호환성 |
| HDPE / PP 파이프 | HDPE 또는 PP | 정수압 강도와 안정적인 다이 동작 유지 |
| PP사출부품 | PP | 충격 감소 및 표면 얼룩 방지 |
| ABS/PS | AS / SAN 또는 PS | 광택 손실 및 눈에 보이는 캐리어 줄무늬를 방지합니다. |
| PA(나일론) | PA | 블루밍 및 기계적 열화 방지 |
| PC | PC 또는 PC 호환 합금 | 미세 균열 및 안개를 방지합니다. 충격 저항을 유지합니다 |
| PET/PBT | PET/PBT | 결정화를 유지하고 가수분해를 방지합니다. |
| PPS/PPA/고온 | 특수 고온 캐리어 | 품질 저하 없이 높은 용융 온도를 견뎌야 합니다. |
우리는 때때로 재고를 줄이기 위해 모든 것에 하나의 "범용" 블랙 마스터배치를 사용하려는 구매자를 만납니다. 보편적인 접근 방식은 호환 가능한 폴리올레핀 블렌드 및 사양이 낮은 응용 분야에만 적용됩니다. 엔지니어링 플라스틱의 경우 캐리어는 세부 사항이 아닙니다. 이는 검정색 안료가 미세하게 분산된 상태로 유지되는지, 부품이 요구되는 기계적 테스트를 통과하는지 여부를 결정하는 주요 요소입니다. 고객이 정확한 수지 등급을 공유할 수 없는 경우 용융 유속과 최종 적용을 요청합니다. 일반적으로 안전한 운송업체를 선택하는 데 충분합니다.
운송업체 경고: 캐리어가 가공 온도보다 훨씬 낮은 온도에서 녹고 기본 폴리머와 화학적으로 관련이 없는 경우 호환성 문제가 발생할 위험이 높습니다. 항상 공급업체에게 운송업체 유형을 서면으로 명시하도록 요청하십시오.
프로세스 및 용도에 따른 선택
다음 필터는 생산 공정입니다. 각 공정은 마스터배치에 서로 다른 전단 이력, 체류 시간 및 용융 온도를 적용하기 때문입니다. 사출 성형용 등급은 필름 테스트에서는 괜찮아 보이지만 높은 필름 라인 속도에서는 젤을 생성할 수 있습니다. 사출 성형에 사용되는 필름 등급은 필요한 충격 유지력을 제공하지 못할 수 있습니다. 먼저 프로세스별로 선택하면 많은 놀라움을 피할 수 있습니다.
불어진 필름
불어진 필름 processors need black masterbatch with excellent filterability, low gel count, and stable rheology. Blackness is important, but a masterbatch that blocks the screen pack every four hours destroys productivity. Typical film grades contain 30% to 45% carbon black in an LDPE or LLDPE carrier, with let-down ratios of 2% to 4%. For agricultural film, the masterbatch must also provide long-term UV protection and often withstand contact with agrochemicals.
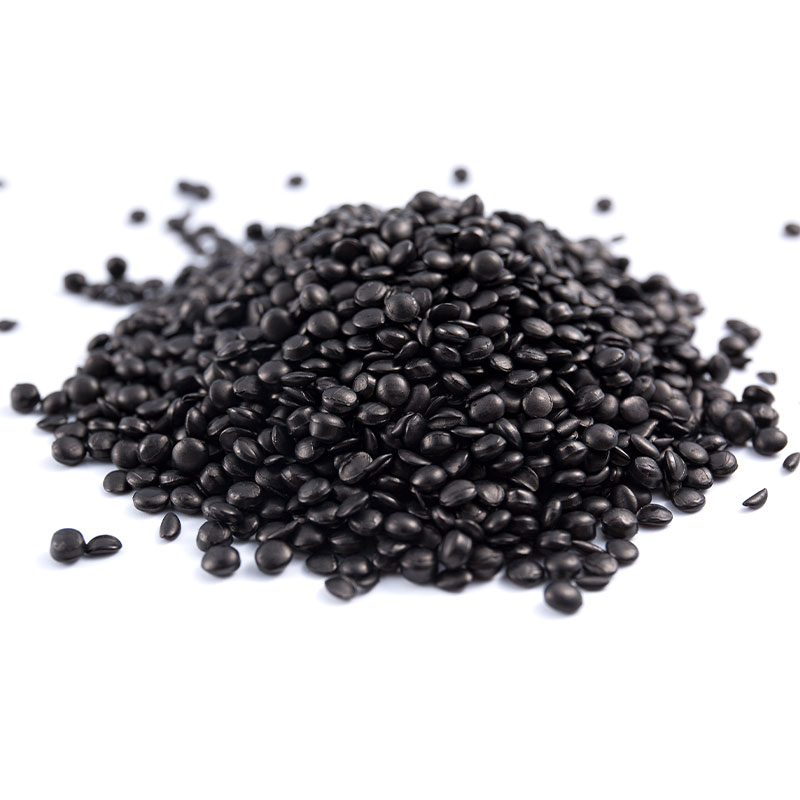 높음 Hiding Black Concentrated Masterbatch for Film and Molding 카본 블랙이 약 46% 함유된 이 PE 기반 마스터배치는 블로운 필름, 파이프 및 사출 성형에 대한 강력한 은폐력과 안정적인 가공을 제공하여 논의에서 제기된 여과성 및 흐름 문제를 해결합니다. 제품보기 →
사출 성형
사출 성형업체는 마스터배치가 충격 강도, 웰드라인 모양, 표면 광택 및 금형 침전물에 어떤 영향을 미치는지 평가해야 합니다. 젖음성이 낮은 고카본블랙 마스터배치는 PP 또는 ABS에서 노치 충격 강도를 10~30% 감소시킬 수 있습니다. 부품의 벽이 얇은 경우 마스터배치의 유동성도 중요합니다. 렛다운은 일반적으로 2%~5%이며, 웰드라인 표시를 눈에 덜 띄게 유지하려면 기본 수지에 맞는 캐리어가 필수적입니다.
파이프 압출
파이프 등급은 분산 품질과 장기 성능으로 판단됩니다. PE 송수관의 경우 UV 저항성을 위해 최종 카본 블랙 함량이 약 2% ~ 2.5%여야 하며 분산 수준은 ISO 18553에 따라 평가됩니다. 분산 수준이 낮은 카본 블랙은 압력 저항과 균열 성장 저항을 감소시키는 응력 집중 지점을 생성합니다. 캐리어는 파이프의 용융 흐름을 변경해서는 안 됩니다. 그렇지 않으면 벽 두께 제어가 불안정해집니다.
| 프로세스 | 주요 선택 기준 | 전형적인 실망 | 잘못된 경우 실패 증상 |
|---|---|---|---|
| 불어진 필름 | 겔수, 여과성, 불투명도, 흑도 | 2% - 4% | 줄무늬, 핀홀, 필름 끊김 |
| 캐스팅 필름 | 표면광택, 첨가제 호환성 | 2% - 3% | 다이라인, 헤이즈, 블로킹 |
| 사출 성형 | 충격유지력, 웰드라인, 광택, 흐름 | 2% - 5% | 약한 웰드라인, 얼룩덜룩한 표면 |
| 파이프 압출 | ISO 분산 등급, UV, 내압성 | 2% - 6% | 부서지기 쉬운 파이프, 조기 균열 |
| 블로우 성형 | 낙하 충격, 벽면 분포, 표면 품질 | 2% - 4% | 고르지 않은 벽, 낮은 낙하 저항 |
마스터배치가 귀하의 라인에 적합한지 여부가 확실하지 않은 경우 실제 시험을 권장합니다. 1교대 동안 정상적인 실망 상태에서 등급을 실행하고, 광원에 대해 필름이나 부품을 검사하고, 필터 압력을 기록합니다. 우리 팀은 자체 공장에서 새로운 등급을 인증할 때 동일한 프로토콜을 따릅니다.
식품 접촉 블랙 마스터배치: 규정 준수는 설계 요구 사항입니다.
블랙 마스터배치가 식품 포장, 식기, 수저류, 과일 및 야채 용기에 사용되는 경우 색소, 담체 및 첨가물은 모두 식품 접촉 규정을 충족해야 합니다. 유럽 연합의 관련 프레임워크는 식품과 접촉하는 플라스틱 재료 및 물품에 대한 규정(EU) No 10/2011입니다. 미국에서는 FDA 21 CFR이 착색제 및 폴리머 성분에 대한 규칙을 설정합니다. 중국에서는 GB 4806 시리즈가 적용됩니다. 이러한 규정은 완제품에서 물질의 이동을 제한하고 규정을 준수하는 품질 데이터를 요구합니다.
원시 카본 블랙에는 다환 방향족 탄화수소(PAH), 중금속 및 잔류 황과 같은 불순물이 포함될 수 있습니다. 식품 접촉 블랙 마스터배치는 정제된 안료 등급과 고순도 담체로 제조되며 교차 오염을 방지하기 위해 배합 라인을 세척 및 제어합니다. 단순히 분산제를 더 추가하는 것만으로는 충분하지 않습니다. 전체 포뮬러는 마이그레이션 테스트를 통과해야 하며 생산 프로세스는 추적성을 입증해야 합니다.
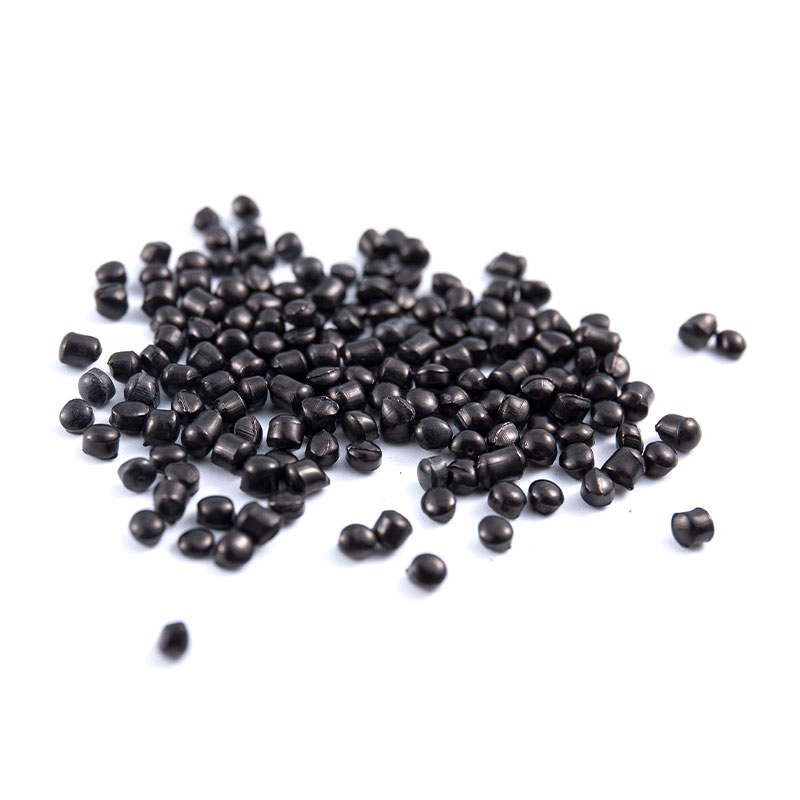 파손 방지 식기용 식품 접촉 블랙 마스터배치 식품 접촉 식기용으로 개발된 이 PE 기반 마스터배치는 카본 블랙과 탄산칼슘이 40% 함유되어 균일한 색상을 제공하고 열 및 충격 저항성을 향상시키며 식품 안전 표준을 충족하여 최근 강조된 마이그레이션 테스트 요구 사항을 지원합니다. 제품보기 →
식품 접촉 등급을 평가할 때 제품이 테스트된 특정 규정, 테스트 조건(온도, 시간, 식품 모의약) 및 마이그레이션 결과를 공급업체에 문의하세요. 테스트 데이터가 없는 일반적인 "식품 등급" 진술은 구매 결정을 위한 충분한 근거가 되지 않습니다.
식기와 용기의 경우 제품은 반복적인 세탁과 기계적 스트레스를 견뎌야 합니다. 따라서 식품 접촉 블랙 마스터배치는 마이그레이션 준수뿐만 아니라 내충격성, 식기세척기 안정성, 표면 박리 없음 등을 평가해야 합니다. 우리는 가이드에서 실질적인 규정 준수 질문을 더 자세히 다루었습니다. 식품 접촉 블랙 마스터배치 안전 및 규정 준수 .
UV 저항 및 장기 풍화
카본 블랙은 잘 분산되어 있고 충분한 농도로 존재할 경우 폴리올레핀에 대한 가장 효과적이고 경제적인 UV 안정제 중 하나입니다. 미립자 카본 블랙은 UV 방사선을 흡수하여 열로 변환하여 광산화로부터 폴리머 사슬을 보호합니다. 카본 블랙 함량과 실외 생활 사이의 관계는 비선형적입니다. 농도가 조금만 증가하면 서비스 수명이 크게 늘어날 수 있습니다.
이것이 농업용 필름, 지오멤브레인 및 실외 파이프가 거의 항상 완제품에서 최소 2%의 카본 블랙 함량을 지정하는 이유입니다. 5% 렛다운에서 40% 마스터배치를 사용하면 최종 카본 블랙 함량이 정확히 2%가 됩니다. 그러나 농도만으로는 충분하지 않습니다. 카본 블랙 응집체는 균열이 시작될 수 있는 실패 지점으로 작용하므로 분산 등급은 투입량만큼 중요합니다.
자동차 외부 트림이나 실외 가구와 같이 장기간 햇빛 아래에서 외관을 유지해야 하는 부품의 경우 마스터배치 공급업체는 지정된 노출 시간 후 색상 변화(델타 E) 및 광택 유지를 포함하여 크세논 아크 또는 QUV 테스트를 통해 내후성 데이터를 제공할 수 있어야 합니다. 테스트 방법, 주기 매개변수 및 허용 기준을 문의하세요.
자동차 등급 블랙 마스터배치: 엄격한 허용 오차, 실제 결과
자동차 부품에서는 블랙 마스터배치 선택이 매우 까다롭습니다. 실내 부품은 휘발성 유기 화합물(VOC) 및 김서림 제한을 충족해야 합니다. 밀폐된 객실 환경에서는 배출 가스가 창문에 보이고 냄새로 감지될 수 있기 때문입니다. 외부 부품은 수년간 햇빛, 열, 습도를 견뎌야 하며 퇴색, 백화 또는 갈라짐 없이 도로 화학 물질과의 접촉을 견뎌야 합니다. 기능성 구조 부품은 노화 후에도 강성과 충격 강도를 유지해야 합니다.
인테리어 용도의 경우 성형 온도에서 알데히드나 기타 휘발성 물질을 생성하지 않는 신중하게 선택한 캐리어 수지와 첨가제를 사용하여 VOC가 낮은 블랙 마스터배치를 생산합니다. 일반적으로 인용되는 테스트 표준은 VOC/TSN 분석용 VDA 278, 응축 또는 안개 발생용 PV 3015, 총 탄소 배출량에 대한 다양한 OEM 사양입니다. 고객이 자동차 내장재 등급을 문의하면 어떤 OEM 사양이 대상인지 확인한 후 제품을 추천해 드립니다.
 낮음 Volatile Environmentally Friendly Interior Black Masterbatch 이 제품은 자동차 및 홈 인테리어용으로 특별히 설계되었으며, 낮은 VOC(휘발성 유기 화합물) 방출과 낮은 마이그레이션을 강조하여 효과적으로 탄소 배출량을 줄입니다. 제품보기 →
외장 부품의 핵심 특성은 내후성, 내스크래치성, 안정된 광택성입니다. 매우 높은 제트니스를 갖는 마스터배치는 종종 표면 경도를 약간 감소시킬 수 있는 더 미세한 카본 블랙 입자를 포함합니다. 흑색성과 긁힘 방지성의 균형을 맞추려면 카본 블랙 등급과 첨가제 패키지를 조정해야 합니다. 이것이 바로 자동차 외장 등급이 단순히 "하이-블랙" 등급이 아닌 이유입니다. 그것은 정밀하게 조정된 시스템입니다.
분산 품질 및 검증 방법
분산 품질은 좋은 블랙 마스터배치와 불량한 블랙 마스터배치를 구분하는 가장 중요한 단일 요소입니다. 분산이 불량하다는 것은 카본 블랙 덩어리가 플라스틱 매트릭스에 남아 있다는 것을 의미합니다. 스트레스를 받으면 이러한 응집체는 균열 개시제가 됩니다. 영화에서는 핀홀과 찢어짐이 발생합니다. 파이프에서는 압력 저항이 감소합니다. 성형 부품에서는 둔한 부분과 약점이 생깁니다.
실제 검증 방법
- 필름 테스트: 화합물 샘플에서 얇은 필름(20~30마이크로미터)을 누르거나 불어 강한 광원에 대해 검사합니다. 평방미터당 약 30마이크로미터보다 큰 눈에 보이는 얼룩의 수를 세어보세요.
- 필터 압력 값: 제어된 조건에서 미세한 필터 스크린(예: 15 또는 25 마이크로미터)을 통해 용융물을 강제로 통과시키고 시간에 따른 압력 증가를 측정합니다. 증가율이 높을수록 분산이 좋지 않음을 나타냅니다.
- 기계적 검사: 생산 부품과 동일한 조건에서 사출 금형 테스트 바를 만든 다음 파단 연신율, 노치 충격 강도 및 웰드라인 성능을 충전되지 않은 기준과 비교합니다.
- 표면 검사: 동일한 매개변수 하에서 동일한 도구로 성형된 플라크의 광택과 색상을 비교합니다. 상당한 변동은 분산 또는 캐리어 문제를 나타냅니다.
파이프 생산업체를 위해 ISO 18553은 파이프 벽 부분의 안료 분산 정도를 평가하는 방법을 지정합니다. 등급은 관찰된 응집체를 크기 등급으로 나누고 점수를 지정합니다. 점수가 낮을수록 분산이 더 우수함을 나타냅니다. 공급업체가 분산 현미경 사진이나 등급을 제공할 수 없는 경우 이는 대량 주문을 하기 전에 경고 신호입니다.
킬로당 비용과 총 사용 비용
블랙 마스터배치에서 가장 흔한 구매 오류는 킬로그램당 가격을 비교하고 목표 흑색도와 불투명도를 달성하는 데 필요한 복용량을 무시하는 것입니다. 색조 강도가 약한 저가형 등급은 5%의 렛다운이 필요한 반면, 고가의 고농축 등급은 2.5%가 필요합니다. 완제품 톤당 총 마스터배치 기여도가 중요한 숫자입니다.
| 요인 | 표준 grade | 높음-load grade |
|---|---|---|
| 마스터배치 가격 | $2.6/kg | $3.6/kg |
| 실망 비율 | 4% | 2.5% |
| 제품 톤당 마스터배치 | 40kg | 25kg |
| 톤당 색상 비용 | $104 | $90 |
| 제품 10톤당 창고 공간 | 400kg | 250kg |
이 예에서 고하중 등급은 킬로그램당 더 많은 비용이 들지만 톤당 비용을 절약하고 저장 공간을 줄이며 더 적은 양의 재료를 처리하므로 색상 변경 시간이 단축됩니다. 그러나 비교는 고하중 등급이 동일한 흑색도, 광택, 분산 및 기계적 성능을 달성하는 경우에만 유효합니다. 이러한 요구 사항 중 하나라도 충족되지 않으면 명백한 절감 효과가 빠르게 사라집니다.
비용 규칙: 마스터배치를 킬로그램당 비용만으로 비교하지 않고 완제품 톤당 비용을 기준으로 비교합니다. 그리고 분산 표준을 낮추는 데 따른 가격 혜택을 결코 받아들이지 마십시오.
배치 간 불일치에도 숨겨진 비용이 있습니다. 마스터배치의 쉐이드 또는 용융 흐름이 표류하는 경우 제품의 모든 배치가 거부될 위험이 있습니다. 생산 로트 출고 시 회분 테스트를 통해 흑색도, 색조 강도, 카본 블랙 함량, 수분, 필터 압력 값을 검증합니다. 모든 배송에는 분석 인증서가 포함되어 있습니다.
일반적인 선택 실수
- 분산이 아닌 검은색만 스크리닝합니다. 응집체가 있는 높은 제트니스 등급은 흑색도가 약간 낮은 분산이 쉬운 등급보다 더 자주 실패합니다.
- 캐리어 수지를 무시합니다. PA 제품이나 ABS 제품에 PE 캐리어를 사용하면 색상이 정확해 보이더라도 기계적 특성이 크게 저하될 수 있습니다.
- 자체 색상 표준을 통과하는 데 필요한 렛다운 비율을 측정하지 않고 킬로그램당 가장 저렴한 가격으로 마스터배치를 선택합니다.
- 캐리어가 모든 폴리머와 호환되는지 여부를 확인하지 않고 다양한 폴리머 혼합물에 마스터배치를 추가합니다.
- 올 블랙 마스터배치는 검정색이기 때문에 식품 적합성이라고 가정합니다. 규정 준수는 색상 문제가 아니라 공식 문제입니다.
- 정상적인 작동 조건에서 실제 생산 라인에서 새 등급을 부여하지 않고 마스터배치 공급업체를 전환합니다.
- 첨가제 상호 작용을 잊어버리면 슬립과 안티블록이 포함된 마스터배치가 라미네이션이나 인쇄 접착에 적합하지 않을 수 있습니다.
이러한 실수 중 상당수는 제품이 현장에 출시된 후에만 나타나기 때문에 수정 비용이 많이 듭니다. 분산 테스트, 소규모 생산 시험 등 초기에 간단한 검증 절차를 통해 대부분의 문제를 예방할 수 있습니다.
표준 제품이 충분하지 않을 때: 맞춤형 개발
표준 블랙 마스터배치는 대부분의 응용 분야에 적용되지만 일부 요구 사항은 기성 등급으로는 충족할 수 없습니다. 일반적이지 않은 폴리머, 50% 이상의 카본 블랙 수준, 난연성 또는 정전기 방지 성능을 위한 첨가제 패키지, 브랜드 인지도를 위한 특정 색상 언더톤 또는 매우 빠른 필름 라인에서 다이 축적을 방지하는 가공 보조제와 일치하는 캐리어가 필요할 수 있습니다. 이러한 경우에는 일반적으로 자체 공장에서 별도의 첨가제를 결합하는 것보다 맞춤형 개발이 더 빠르고 안정적입니다.
우리 공장에서 맞춤형 블랙 마스터배치 개발은 기본 폴리머, 용융 유속, 공정 유형, 작동 온도, 실망 목표, 규제 요구 사항 및 완제품이 통과해야 하는 성능 테스트 등 짧은 사양 시트로 시작됩니다. 그런 다음 카본 블랙 등급, 캐리어 및 첨가제 패키지를 선택하고 실험실 규모의 배합기에서 샘플을 생산한 후 보고서와 함께 보냅니다. 샘플은 목표 흑도, 분산 및 물리적 특성에 도달할 때까지 한두 번의 주기로 최적화되며, 이 시점에서 생산 규모의 시험으로 이동합니다.
지정하다
기본 폴리머, 프로세스, 실망 목표, 규제 요구 사항 및 성능 테스트.
샘플
우리는 실험실 규모의 샘플을 합성하고 전체 제제 보고서를 제공합니다.
검증
합의된 조건에 따라 자체 라인이나 당사 실험실에서 샘플을 테스트합니다.
규모
생산 시험 후 분석 인증서와 함께 일괄 출시됩니다.
맞춤형 개발은 일반적으로 양이 엔지니어링 노력을 정당화할 때 가장 잘 작동합니다. 그럼에도 불구하고, 새로운 포뮬러를 시운전하기 전에 가장 가까운 표준 제품부터 시작하는 것이 좋습니다. 많은 고객은 올바른 운송업체를 선택하면 표준 등급이 이미 자신의 사양을 충족한다는 사실을 알게 됩니다.
자주 묻는 질문
블랙 마스터배치와 원시 카본 블랙의 차이점은 무엇입니까?
블랙 마스터배치는 카본 블랙과 캐리어 수지의 사전 분산된 펠릿화된 혼합물입니다. 원시 카본 블랙은 취급하기 어렵고, 먼지를 생성하고, 쉽게 응집되며, 허용 가능한 분산 수준에 도달하기 전에 집중적인 혼합이 필요한 미세 분말입니다. Masterbatch는 프로세스를 단순화하고 일관성을 향상시킵니다.
어떤 카본 블랙 함량을 선택해야 합니까?
일반 필름 및 사출 성형의 경우 마스터배치의 카본 블랙 30~40%가 실용적인 범위입니다. 농업용 필름 및 파이프의 경우 약 40% ~ 50%의 더 높은 하중 등급을 사용하면 낮은 감소 비율로 최종 카본 블랙 함량이 2% ~ 2.5%에 도달할 수 있습니다. 최적은 프로세스 혼합 능력과 색상 목표에 따라 달라집니다.
하나의 검정색 마스터배치를 모든 플라스틱에 사용할 수 있습니까?
아니요. 캐리어 수지는 기본 폴리머와 호환되어야 합니다. PE 기반 마스터배치는 PP 또는 EVA 혼합물에 사용할 수 있지만 ABS, PC, PA, PET 또는 PPS에는 적합하지 않습니다. 엔지니어링 플라스틱의 경우 항상 캐리어가 수지 제품군과 일치하는 마스터배치를 선택하십시오.
대량 구매하기 전에 분산 품질을 어떻게 확인할 수 있나요?
공급업체에 필터 압력 값과 필름 분산 현미경 사진을 요청한 다음 정상적인 실망 상태에서 생산 시험을 실행하십시오. 강한 빛 아래에서 필름이나 성형 부품을 검사하고 기계적 특성을 기준 샘플과 비교합니다. 이러한 검사에는 시간이 거의 걸리지 않지만 대규모 문제를 예방할 수 있습니다.
식품 접촉 블랙 마스터배치에는 어떤 인증이 있어야 합니까?
제품은 EU 규정 No 10/2011, FDA 21 CFR 또는 중국 GB 4806 등 시장에 적용되는 규정에 따라 테스트되어야 합니다. 테스트 보고서는 특정 이동, 중금속 및 PAH 함량을 관련 식품 모의약 및 시간-온도 조건과 함께 다루어야 합니다.
별도의 자외선 안정제 없이도 블랙 마스터배치가 충분한 자외선 차단 효과를 발휘할 수 있나요?
많은 폴리올레핀 제품의 경우 최종 농도 2~2.5%의 잘 분산된 카본블랙이 우수한 자외선 차단 효과를 제공하므로 별도의 자외선 안정제가 항상 필요한 것은 아닙니다. 극단적인 노출 또는 외관에 민감한 부품의 경우 카본 블랙과 추가 UV 안정제의 조합을 지정할 수 있습니다. 마스터배치는 두 가지를 하나의 펠릿으로 전달할 수 있습니다.
블랙 마스터배치의 유통기한은 어떻게 되나요?
건조하고 서늘한 창고에 보관하고 밀봉 포장하여 보관할 경우 표준 블랙 마스터배치는 2~3년 동안 사용할 수 있습니다. 습도가 높은 환경에서 포장을 개봉한 경우에는 소재를 다시 건조시키고, PET, PA 등 습기에 민감한 폴리머를 가공하는 경우에는 수분 함량을 확인하십시오.
최고의 블랙 마스터배치를 선택하는 것은 가장 어두운 블랙을 찾는 것이 아닙니다. 이는 폴리머에 등급을 일치시키고, 분산을 검증하고, 규정 준수를 확인하고, 자체 생산 라인의 총 비용을 비교하는 것입니다. 이는 모두 관리 가능한 단계이며, 성형 부품의 치수 공차와 마찬가지로 구매 사양에 기록해야 합니다.
블로운 필름, 사출 성형, 파이프 압출, 식품 접촉 또는 자동차 부품에 대한 등급을 충족하는 경우 E-LUCK 팀은 생산 시험을 위해 기술 데이터시트와 샘플을 보낼 수 있습니다. 는 메인 웹사이트 공정 및 산업별 전체 블랙 마스터배치 등급 목록이 나와 있으며 당사 엔지니어가 귀하의 특정 응용 분야에 대해 논의할 수 있습니다.